
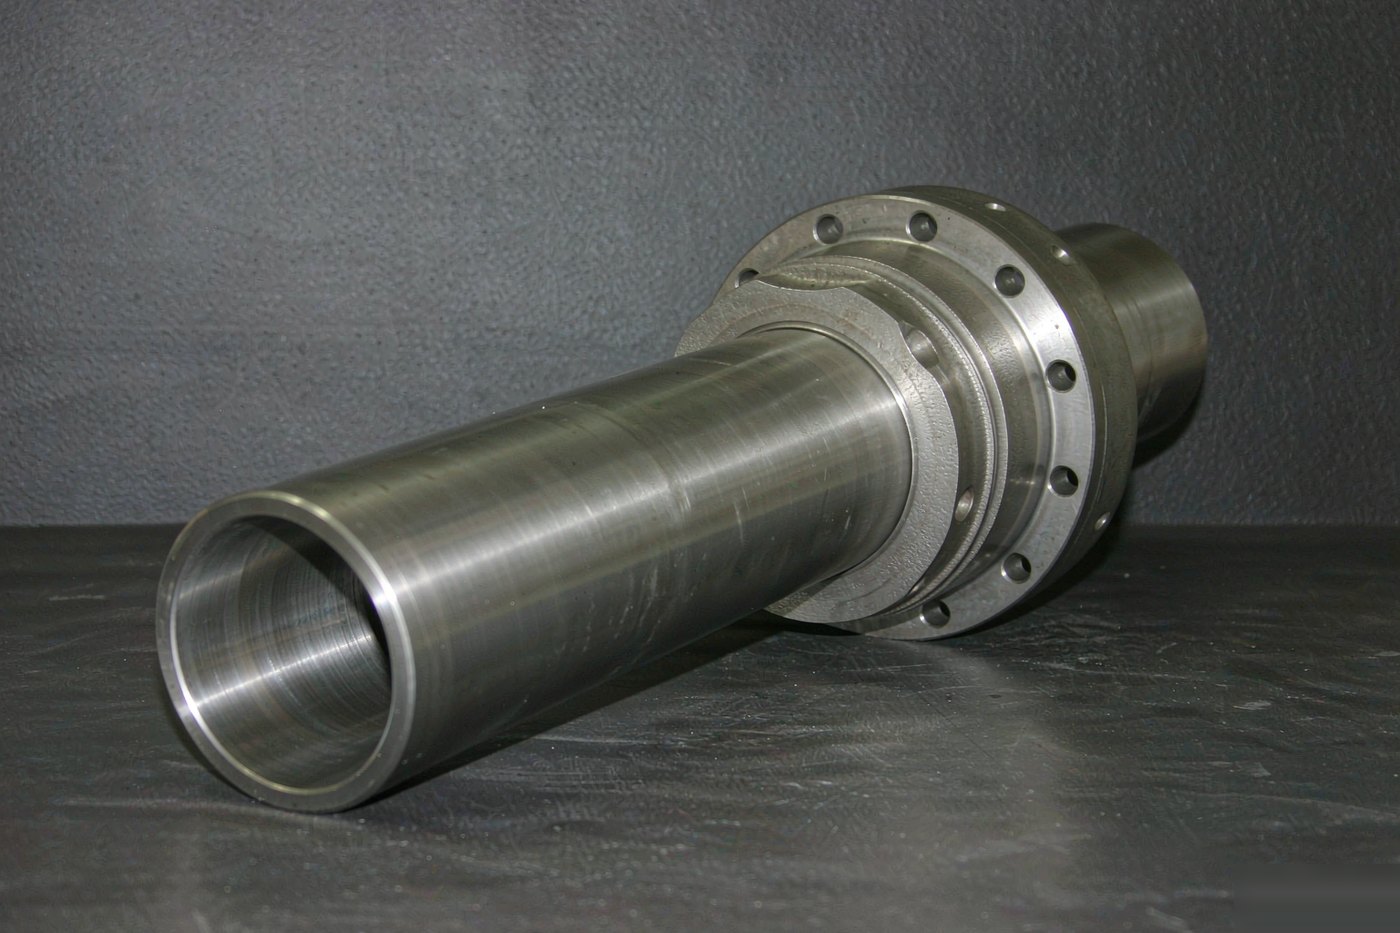
注塑机机筒
双合金机筒:玻纤与填充料加工的高耐磨方案
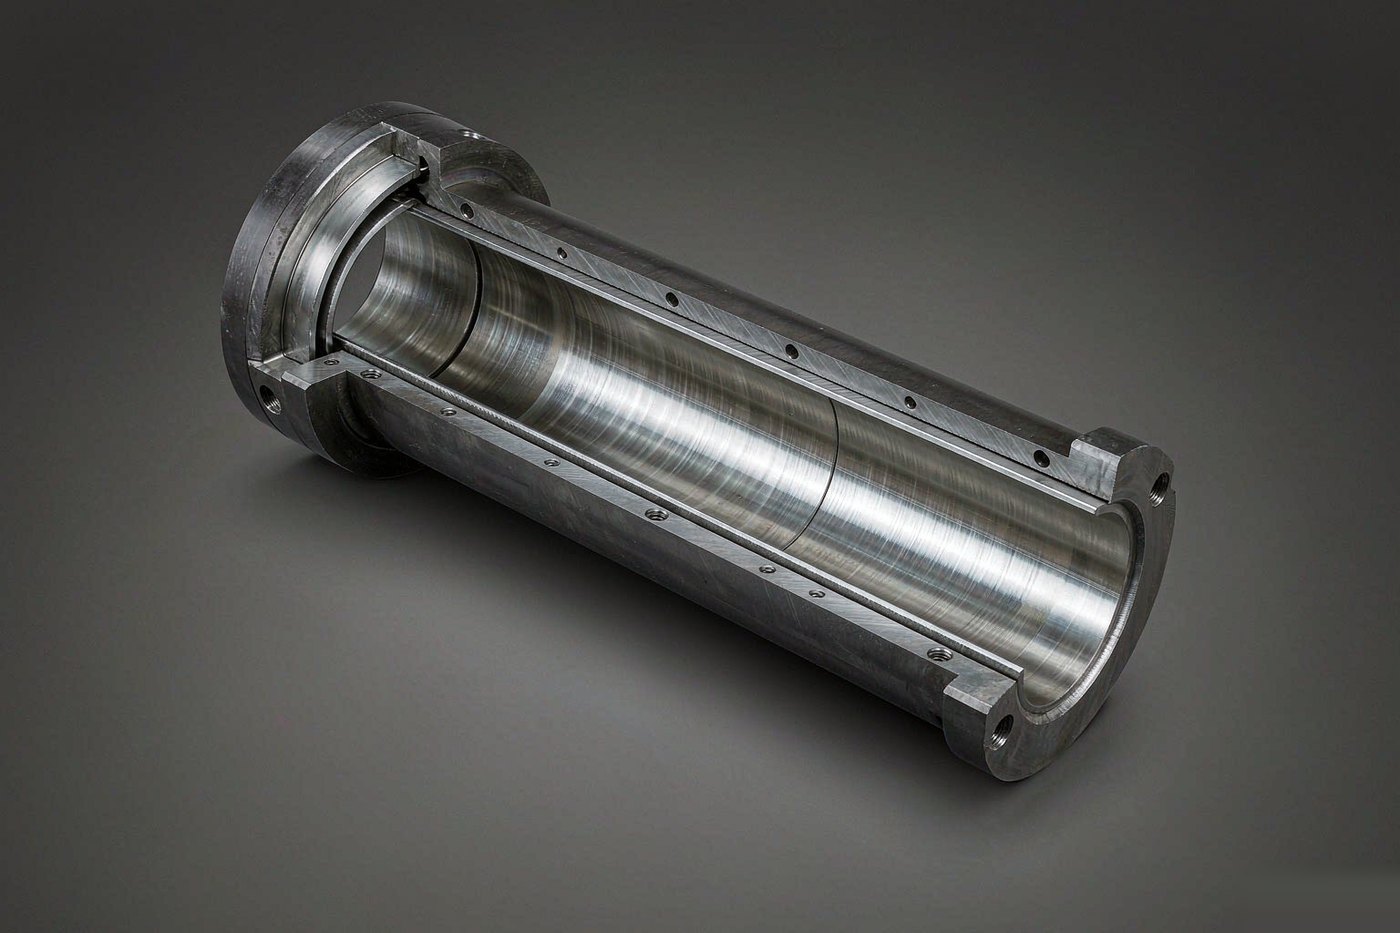
双合金机筒:内壁堆焊合金层,耐玻纤、矿物填充与磨蚀性物料,适合高填充比例与长周期生产,衬套厚度与合金牌号按工况确认,不建议用于强腐蚀树脂。
按图纸、样件或零件号定制
按您的机筒尺寸与螺杆几何参数加工,不受标准目录限制。单件补货或批量生产均可承接。
按确认规格报价
周一至周六进行工程评审。提供机型、螺杆直径与原料,回复中给出价格、材质牌号与交期。
手上没有图纸?把旧件照片和机型发给我们,我们反推几何参数,经您确认后再加工。
详情
规格与应用
双金属机筒是在钢外壳内离心浇铸一层耐磨合金内衬。螺杆实际接触的是这层内衬,所以内衬选型看的是树脂里的填料,而不是树脂本身。
结构数据
| 项目 | 常见范围 | 下单时确认 |
|---|---|---|
| 外壳材质 | 碳钢或合金钢管 | 需要可提供材质证明 |
| 内衬 | 离心浇铸耐磨合金 | 按填料类型选牌号 |
| 内衬厚度 | 镗削后常见 1.5 至 4 mm | 加工前后各测一次 |
| 内衬硬度 | 常见 HRC 60 以上 | 浇铸试块检测 |
| 内孔光洁度 | 内衬浇入后珩磨 | 出厂前轮廓仪检测 |
| 结合强度 | 超声检测内衬是否脱层 | 可提供检测报告 |
什么情况下划算
- 玻纤增强料,填充比例约 15% 起。
- 滑石粉、矿物填充体系,磨蚀性比填充比例看上去更强。
- 长周期生产,换一次机筒的代价高于机筒本身。
- 成分不明的回料——内衬能承受氮化层承受不了的东西。
要注意的
- 内衬和螺杆必须成对考虑。双金属机筒配氮化螺杆,磨的会是螺杆,因为此时螺杆是较软的一方。
- 内衬硬度不是唯一指标;结合质量决定它在热循环下会不会脱层。
- 双金属内衬不能重新氮化。磨穿之后只能换机筒,或把内衬镗掉重浇。
告诉我们填料类型和填充比例,我们按此配内衬牌号,而不是直接报最硬的那一档。
相关产品
查看分类
同系列的其他部件
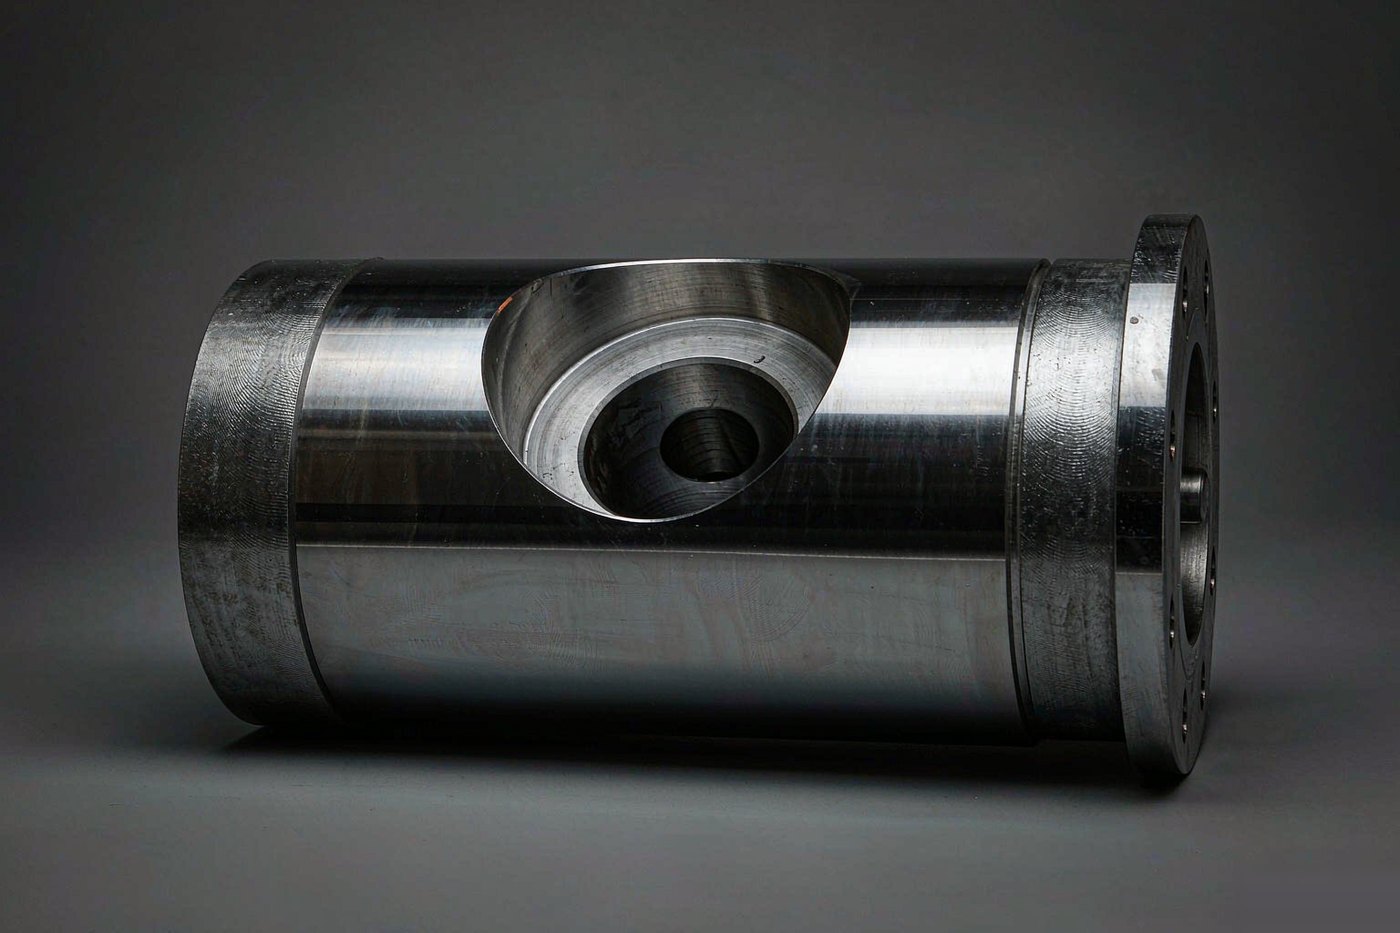

需要按您的机器匹配这支部件?
提供机型与树脂,我们在报价前确认几何、材料与表面处理。
双合金机筒:玻纤与填充料加工的高耐磨方案
按确认规格报价