
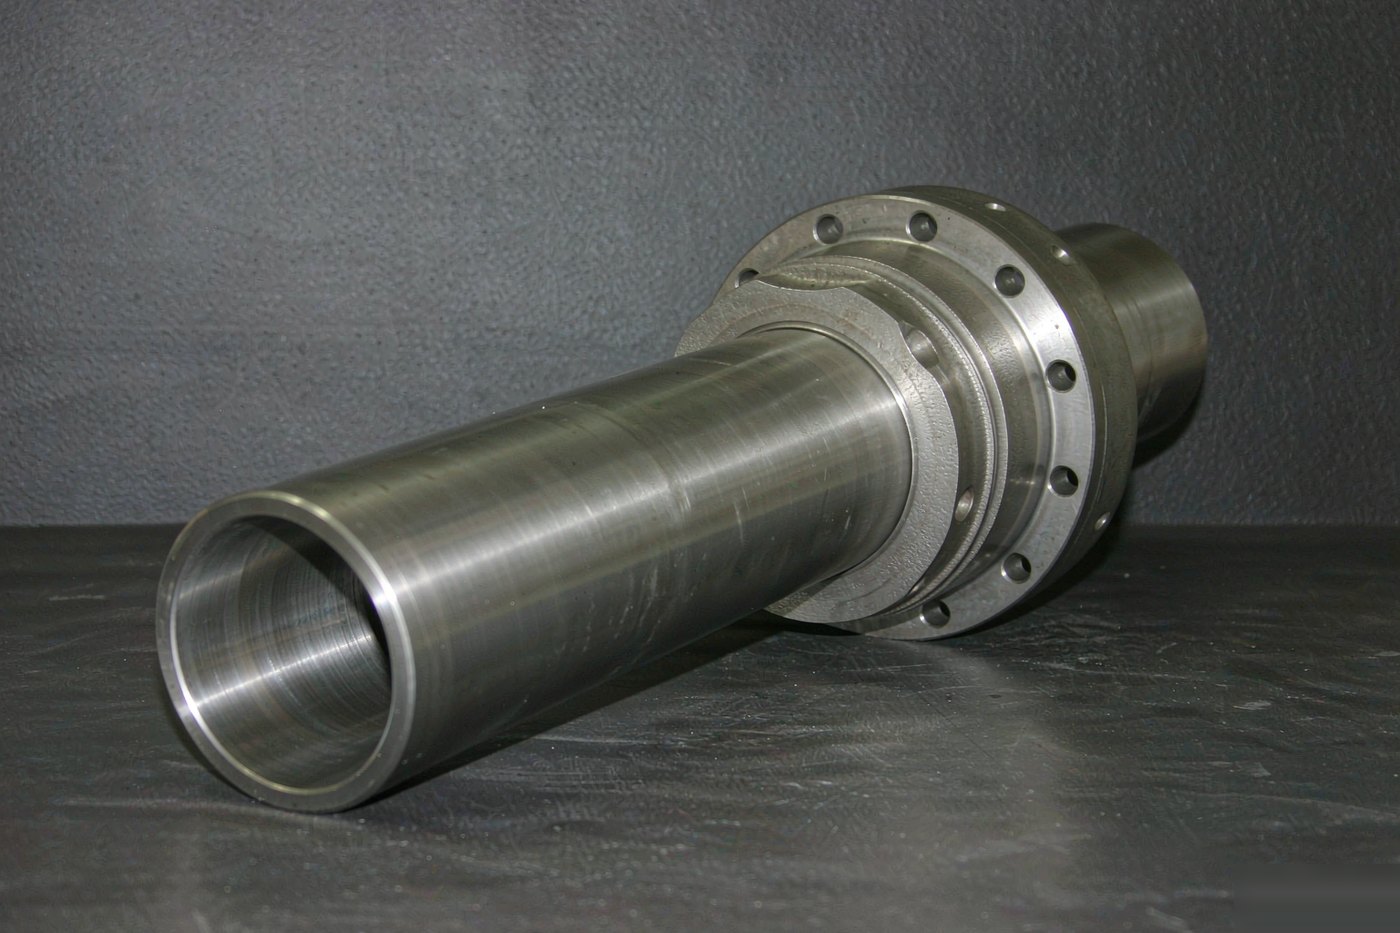
注塑机机筒
氮化机筒:通用塑料加工的常规耐磨方案
氮化机筒:孔壁经气体氮化处理,表面硬度用于无强磨损填料的通用与工程塑料,属经济型常规方案,按配套螺杆尺寸加工内孔与进料口,可单配也可整套更换。
按图纸、样件或零件号定制
按您的机筒尺寸与螺杆几何参数加工,不受标准目录限制。单件补货或批量生产均可承接。
按确认规格报价
周一至周六进行工程评审。提供机型、螺杆直径与原料,回复中给出价格、材质牌号与交期。
手上没有图纸?把旧件照片和机型发给我们,我们反推几何参数,经您确认后再加工。
详情
规格与应用
氮化机筒是经济型的主流做法:38CrMoAlA 管料,镗孔、珩磨,再气体氮化,使内孔获得一层硬壳、芯部保持韧性。硬壳抗磨,芯部保证机筒在环向应力下不开裂。
结构数据
| 项目 | 常见范围 | 下单时确认 |
|---|---|---|
| 基材 | 38CrMoAlA(JIS SACM645)或同等材料 | 需要可提供材质证明 |
| 氮化层深度 | 内孔常见 0.3 至 0.6 mm | 同批次试块实测 |
| 表面硬度 | 常见 HRC 56 至 58 区间 | 氮化后检测 |
| 内孔光洁度 | 珩磨,通常 Ra 0.4 μm 或更好 | 出厂前轮廓仪检测 |
| 直线度 | 全长控制 | 平台上打表 |
| 内孔公差 | 按与螺杆的间隙设定 | 图纸约定 |
擅长什么
- 无填充通用料:PP、PE、PS、ABS 及其共混。
- 常规螺杆、屏障螺杆,机筒材质与之匹配。
- 预算敏感、填充比例低或为零的场合。
短板在哪
- 玻纤与矿物填充体系。填料的磨蚀速度快过硬壳的抵抗能力,一旦磨穿,磨损会加速。
- 腐蚀性树脂与 PVC,氮化层不提供化学防护。
- 磨蚀性物料上的超长连续生产——双金属衬套寿命更长。
怎么用得久
我们换下来的氮化机筒,多数不是被料磨坏的,是被温度弄坏的:热电偶漂移让某段超温,硬壳软化,之后就掉得很快。怀疑机筒之前,先查加热圈和热电偶。
相关产品
查看分类
同系列的其他部件
需要按您的机器匹配这支部件?
提供机型与树脂,我们在报价前确认几何、材料与表面处理。
氮化机筒:通用塑料加工的常规耐磨方案
按确认规格报价