
止逆环失效的四个信号与更换要点
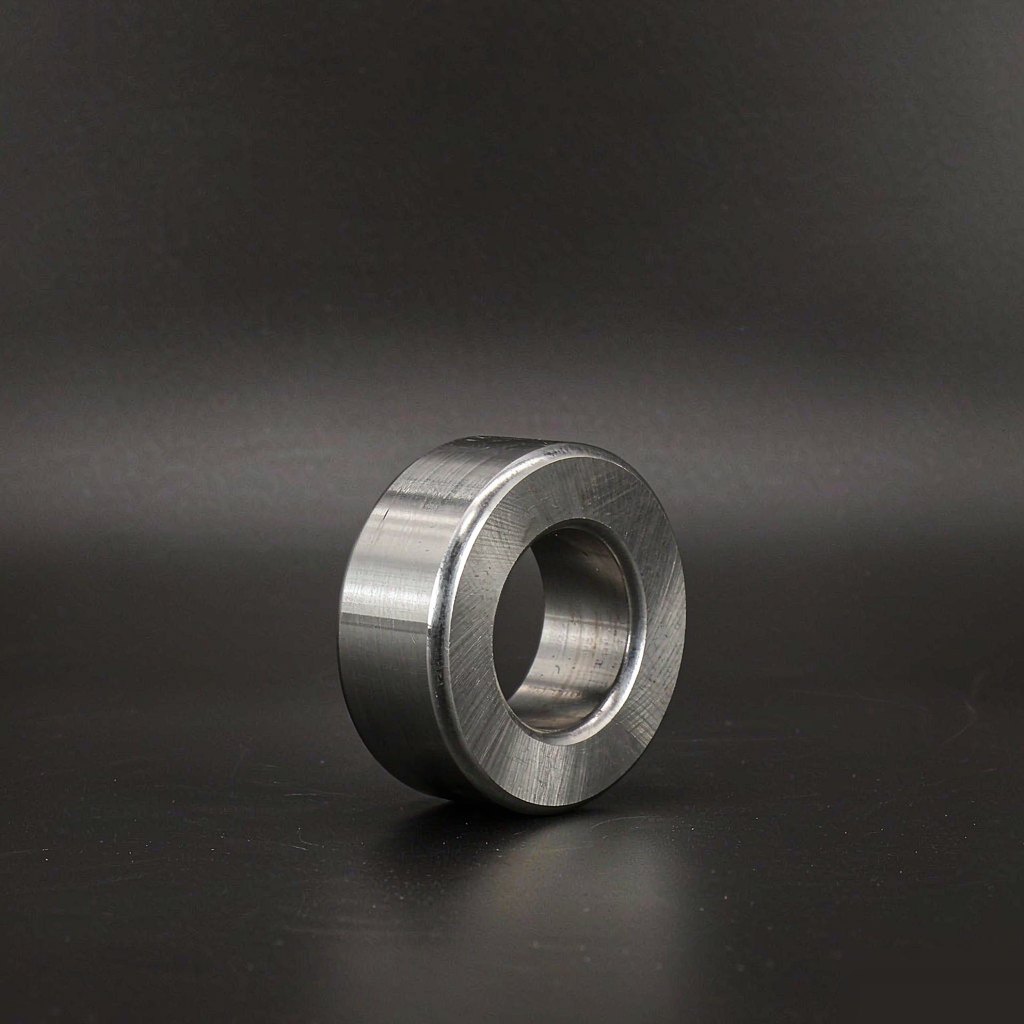
止逆环(过胶圈)是螺杆头上体积最小的零件,却决定了每一模的射胶重复精度。它失效不会突然停机,只会让工艺慢慢"变得难调"——参数天天在补,重量天天在飘。识别下面四个信号,多数止逆环问题能在批量不良出现之前被发现。
信号一:余料量漂移
正常止逆环在塑化结束时把熔体封在前端,余料量(螺杆后退位置)稳定。密封面磨损后,塑化阶段就有部分熔体回流,螺杆实际后退量逐模变化,余料量跟着漂。操作员不得不频繁微调射出行程来补偿——这是最早期、最容易被忽略的信号。
信号二:制品重量波动变大
连续称 20 模制品的重量,看极差。止逆环轻度磨损时,重量波动先于外观问题出现。磨损加重后,保压阶段熔体回流,型腔填充不足,重量趋势性下降,薄壁制品开始出现缺料,厚壁制品出现缩痕。
信号三:需要更大的射出行程才能填满
同样的模具同样的工艺,最近总是要多给射出行程、多给保压才能填满型腔。这通常被理解为"机器泄压"或"料不好",实际是注射阶段止逆环没有完全关闭,一部分射出去的压力被回流吃掉了。
信号四:保压不稳、尺寸随班次漂移
止逆环关闭不严时,保压压力传递不稳定,制品尺寸在班次之间漂移,调机记录对不上。多腔模具表现为各腔重量一致性变差。
拆检时看什么
停机拆下螺杆头组件,按下面的顺序检查:
- 止逆环密封面(与阀座接触的环形端面):看接触带是否完整连续。正常接触带是均匀的亮带;断续、点蚀或偏磨说明环与座不同轴或异物进入过。
- 阀座(止逆座)密封面:同样的检查标准。环和座是成对磨损的,只看环不看座等于白拆。
- 环外径与座内径的滑动配合:测量配合间隙,过大则熔体在高压下从侧面泄漏。
- 环的变形与裂纹:小直径环在高注射压力下可能椭圆变形,游标测两点外径即可发现。
更换要点
- 环与阀座成对更换,密封面同批加工、互相研配,保证接触带完整。
- 滑动配合间隙按图纸确认,不按"手感松紧"装配。间隙过小容易卡滞,过大则封不住料。
- 材质按树脂磨蚀性选:通用料氮化钢够用;玻纤与矿物填充料选高硬度材质或堆焊处理,否则新环几个月又磨掉。
- 装配时密封面清洁度要高,异物压进接触带是"新件装上就漏"的常见原因。
多久检查一次
通用料工况随年度保养拆检即可;高填充料工况建议随季度保养检查密封面接触带。称重记录是免费的在线监测——重量极差扩大 30% 以上时,就该安排拆检了。
Centron 的止逆环按直径与槽宽配套加工,环、座、螺杆头可成套订购,密封面同批加工以保证配合。下单时提供直径、槽宽或旧件照片即可。
止逆环成套更换与尺寸核对,欢迎联系我们;提供旧件照片可加快尺寸确认。