
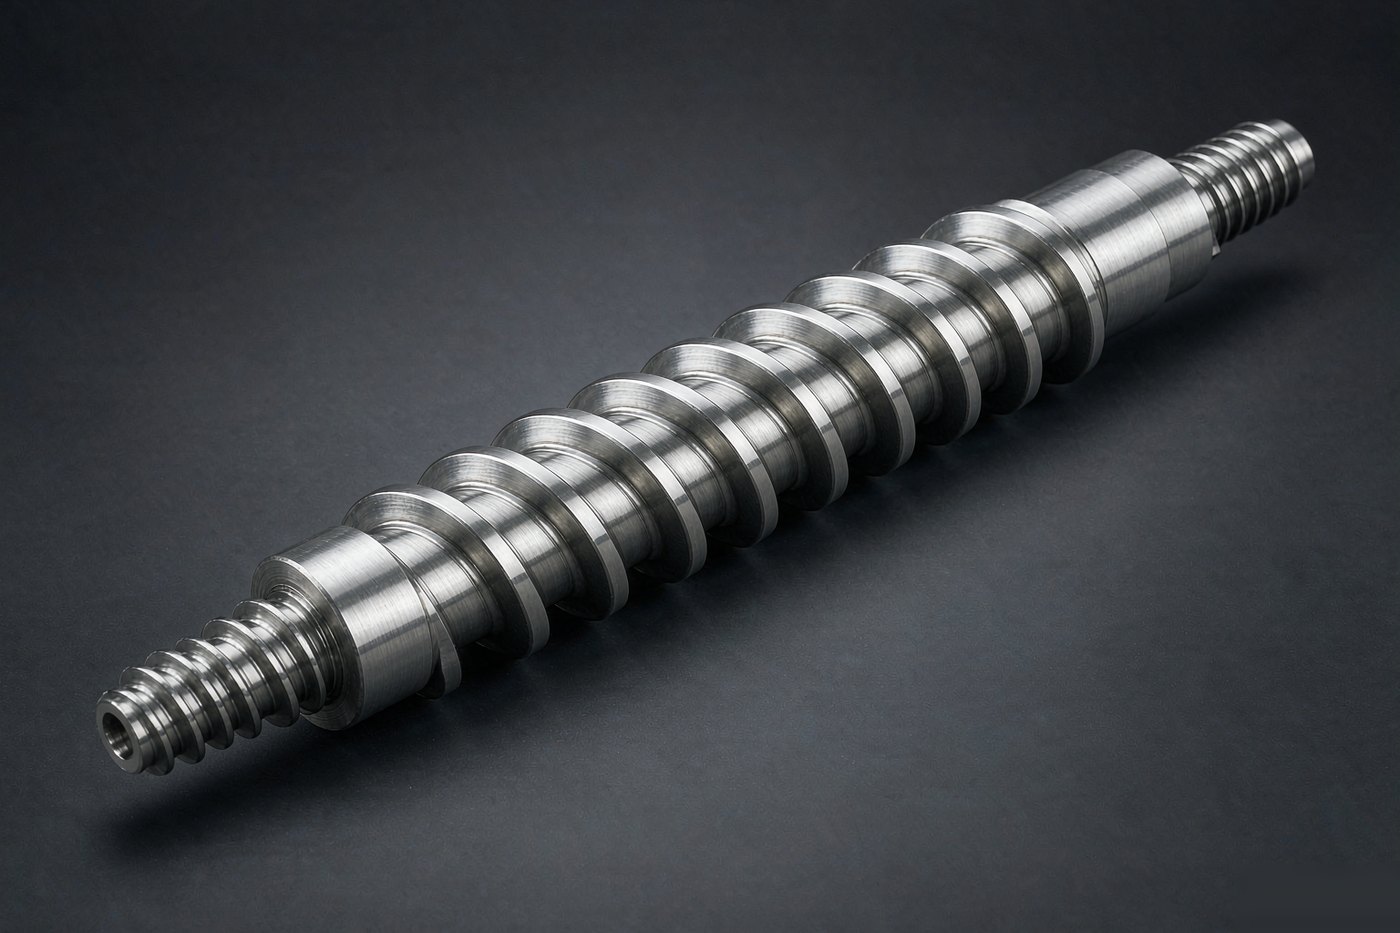
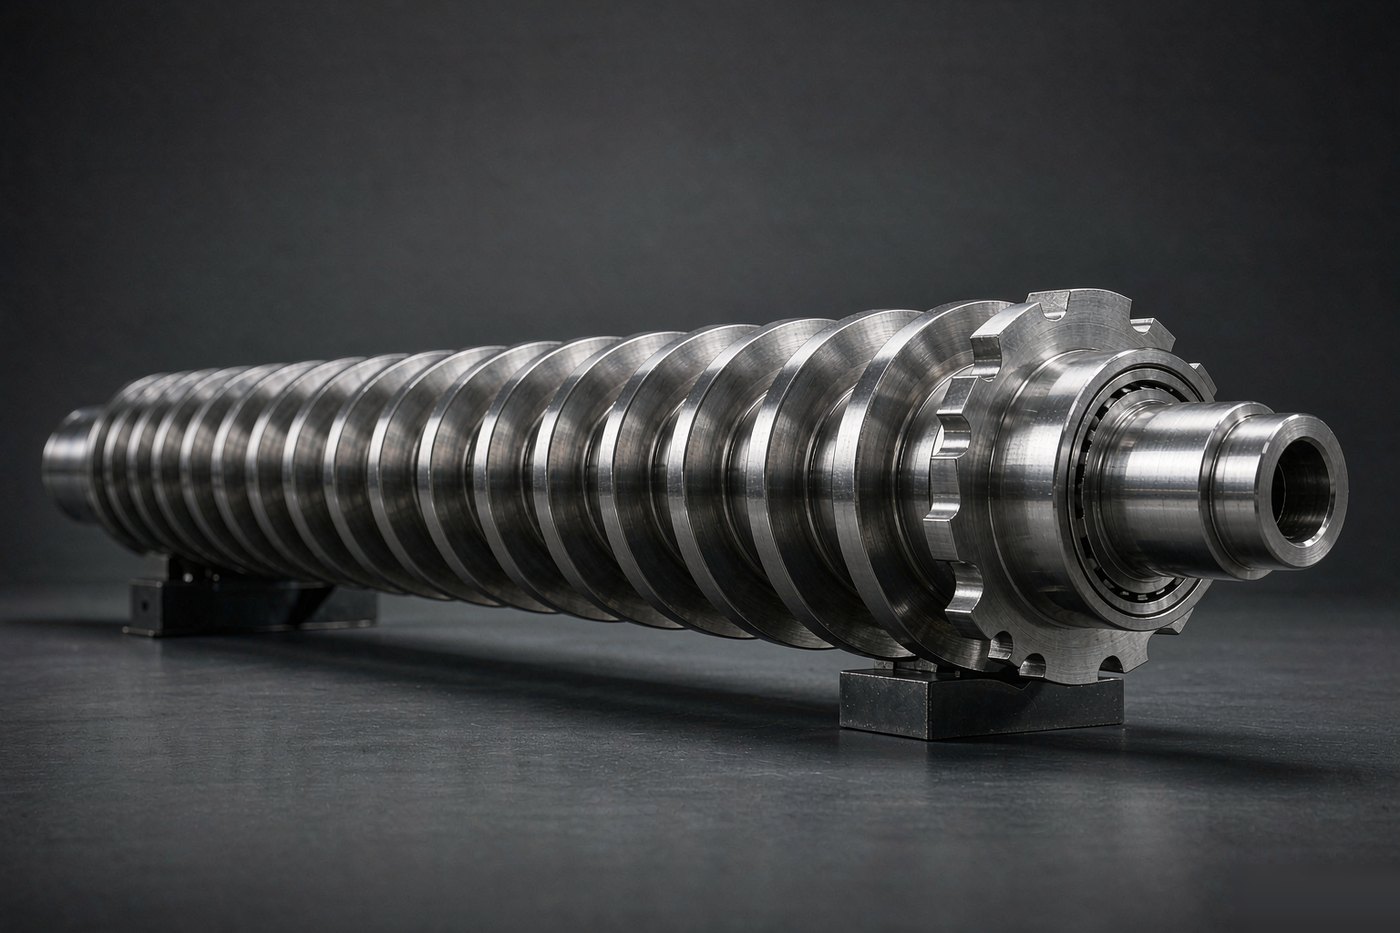
注塑机螺杆
屏障型螺杆:提升熔融质量与塑化效率的屏障段设计
屏障型螺杆在熔融段用副棱分离固相与熔体,适合大射胶量、厚壁件与窄工艺窗口,熔温更均匀;屏障段长度与槽深按树脂熔融特性确定,报价前需确认料性。
按图纸、样件或零件号定制
按您的机筒尺寸与螺杆几何参数加工,不受标准目录限制。单件补货或批量生产均可承接。
按确认规格报价
周一至周六进行工程评审。提供机型、螺杆直径与原料,回复中给出价格、材质牌号与交期。
手上没有图纸?把旧件照片和机型发给我们,我们反推几何参数,经您确认后再加工。
详情
规格与应用
屏障型螺杆解决的是常规螺杆解决不了的问题:在整个熔融长度上,把固体料和已熔融的物料分开。主螺棱旁边有一条副棱,固体床被限制在副棱隔出的螺槽里,熔体一旦形成就被挤过屏障,进入计量槽。
结果是同样甚至更低的平均熔温下,熔体完全塑化——因为固体不再被拖着穿过已经过热的熔池。
几何参数
| 项目 | 常见范围 | 说明 |
|---|---|---|
| 螺杆直径 | 按您的机筒内孔配 | 屏障螺杆按单定制,不做库存 |
| 长径比 | 约 24:1 起,视产量目标而定 | 长一些,屏障段才有工作空间 |
| 屏障棱间隙 | 比主棱大约几个丝 | 过大固相会漏过去,过小会刮伤机筒 |
| 屏障棱导程 | 相对主棱螺距设定 | 决定熔体从固体床被抽走的速度 |
| 压缩比 | 通常低于常规螺杆 | 屏障棱本身在做功,压缩比过高只会增加剪切热 |
值得多花钱的场景
- 厚壁件与大注射量,三段式螺杆会留未熔芯的场合。
- 固定周期下要求提产——熔胶时间下降明显。
- 加工窗口窄的工程塑料,熔温波动直接反映为尺寸散差。
- 玻纤增强料,更温和的熔融历程能减少纤维断裂。
需要知道的代价
- 多一条棱,清理更难。换色比常规螺杆费时。
- 磨损集中在屏障棱上,表面处理的重要性高于三段式螺杆。
- 屏障螺杆救不了温度曲线本身有问题的情况。加热圈不均匀,熔体照样不均匀。
屏障段按您的产量目标与料种定尺寸,开料前先出图确认型线。
相关产品
查看分类
同系列的其他部件
通用型注塑螺杆:PP、PE、ABS 等通用塑料加工用
三段式通用型注塑螺杆,适合 PP、PE、ABS、PS 等通用塑料与部分工程塑料,追求稳定产量而非分散混炼,按机筒内径与长径比配套加工,压缩比按料性确认;可先按旧螺杆复测。
查看详情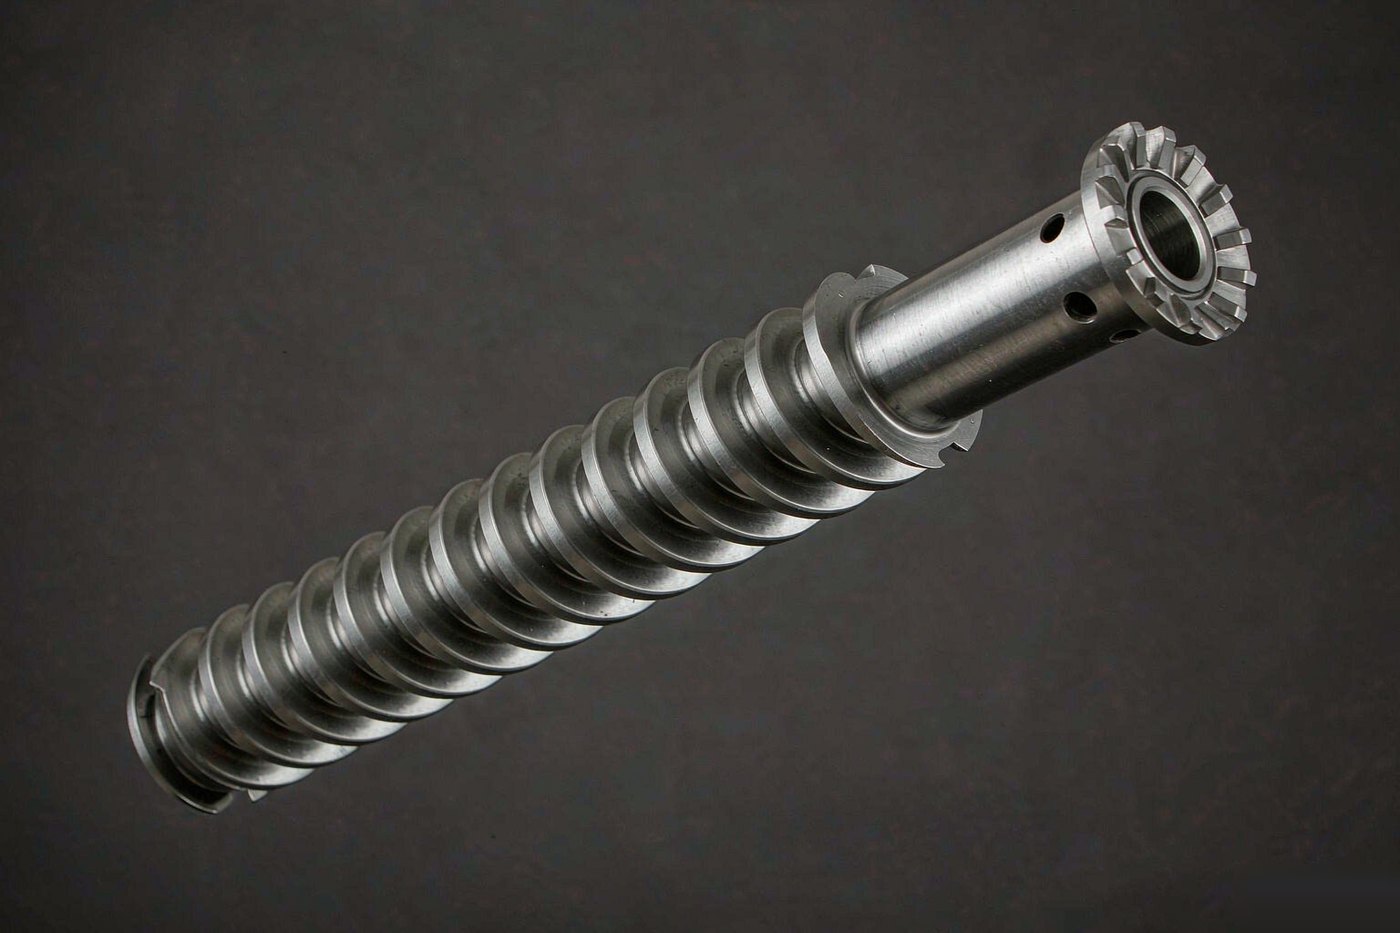
混炼型螺杆:色母分散与填充料混炼的螺杆结构
混炼型螺杆在计量段末端加销钉、Maddock 或开槽混炼头,用于色母分散、助剂混合与回料掺混,解决色差、黑点与熔温不均,混炼元件形式按分散要求选择。
查看详情需要按您的机器匹配这支部件?
提供机型与树脂,我们在报价前确认几何、材料与表面处理。
屏障型螺杆:提升熔融质量与塑化效率的屏障段设计
按确认规格报价