
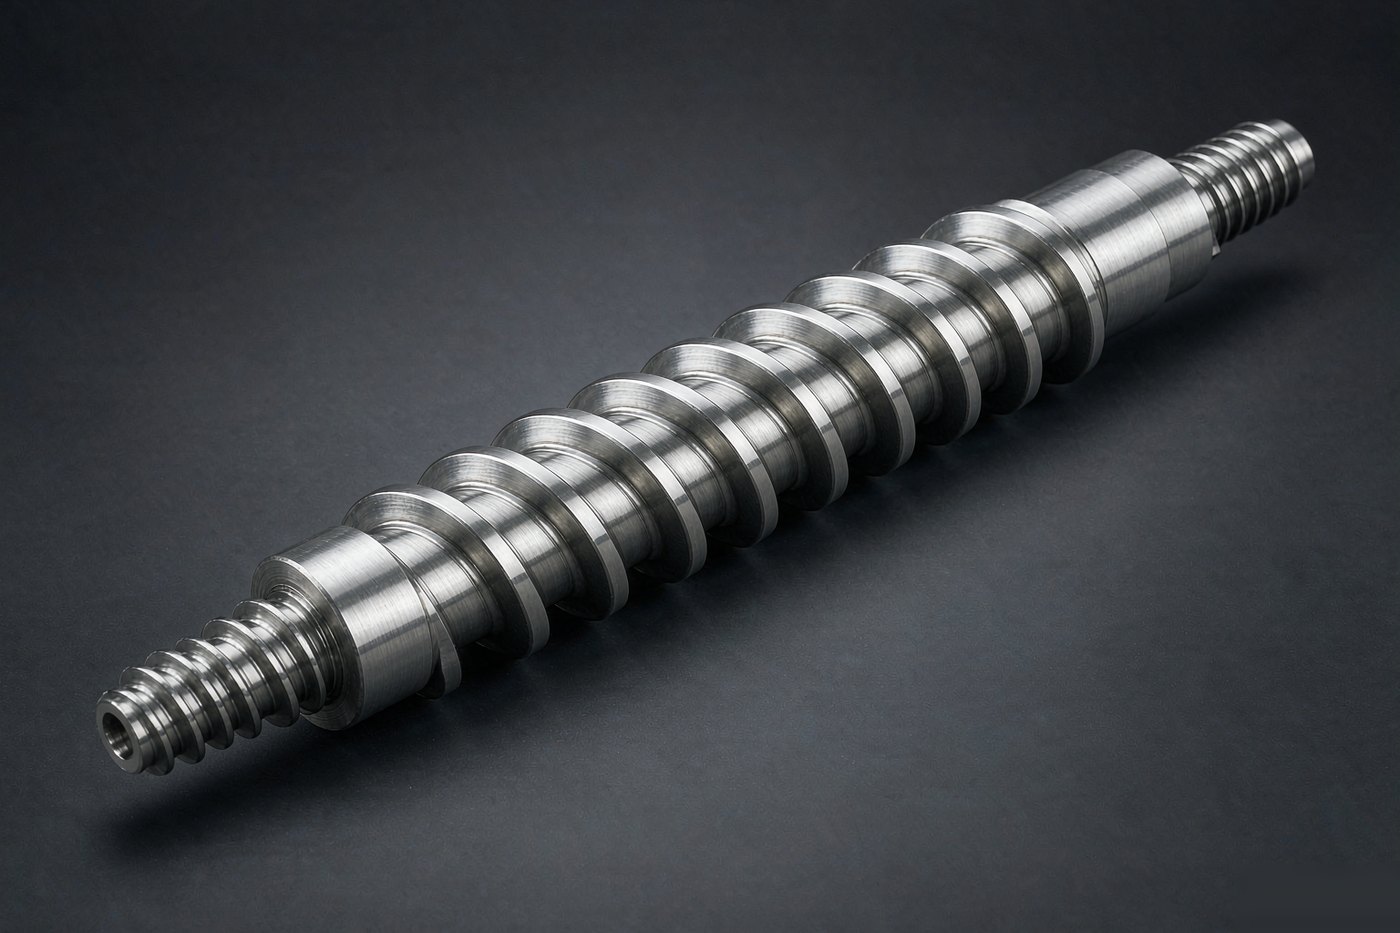
注塑机螺杆
注塑机螺杆定制:氮化、双合金与镀硬铬处理
氮化、双合金与镀硬铬三种处理的注塑与挤出螺杆,按您的机筒尺寸与螺杆几何加工,不套用目录型号;提供机型、螺杆直径与加工树脂即可获得报价。
按图纸、样件或零件号定制
按您的机筒尺寸与螺杆几何参数加工,不受标准目录限制。单件补货或批量生产均可承接。
按确认规格报价
周一至周六进行工程评审。提供机型、螺杆直径与原料,回复中给出价格、材质牌号与交期。
手上没有图纸?把旧件照片和机型发给我们,我们反推几何参数,经您确认后再加工。
详情
规格与应用
塑化发生在螺杆上。加料段深度、压缩比、螺距,以及各段的长度分配,决定了树脂是均匀熔融,还是带着未熔颗粒和温差到达射嘴——后者会表现为这一模飞边、下一模缺料。
我们按您手上已有的机筒配螺杆。所以起点是您的图纸或旧螺杆,而不是目录型号;不过下面的常规几何结构,已经能覆盖大部分进厂的活。
三段式几何
| 区段 | 作用 | 常见占 L/D 比例 |
|---|---|---|
| 加料段 | 输送并初步压实固体树脂 | 约 25–30%,螺槽深度全螺杆最大 |
| 压缩段 | 熔融与压缩,螺槽在此收浅 | 约 20–25%,槽深比由压缩比决定 |
| 计量段 | 以稳定压力泵送均匀熔体 | 约 45–50%,最浅、公差最紧的一段 |
比例随料种变化。PA、POM 这类结晶料通常比 PS、ABS 这类非结晶料需要更长的压缩段;排气螺杆必须在两级之间留出减压段,不能简单地按三段式排布。
常做的螺杆类型
| 类型 | 做什么 | 什么情况下值得多花钱 |
|---|---|---|
| 常规三段式 | 通用单头螺杆 | PP、PE、ABS、PS 等通用料,周期短、混炼要求不高 |
| 屏障型 | 在熔融长度上用副棱分离固相与熔体 | 高产、厚壁,要求熔体完全塑化 |
| 混炼型 | 计量段末端加销钉、Maddock 或开槽混炼头 | 色母、助剂分散,回料掺混 |
| 排气型 | 两级结构,在排气口下设减压段 | 吸湿性树脂与含挥发物的回料 |
耐磨方案
| 处理方式 | 硬度区间 | 适用场景 |
|---|---|---|
| 38CrMoAlA 氮化 | 表面硬度 HRC 56–58 区间 | 无填充通用料,经济型默认方案 |
| 双金属堆焊 | 合金层硬度 HRC 60 以上区间 | 玻纤、矿物填充,高填充比例 |
| 硬铬镀层 | 硬化基体上的薄镀层 | 腐蚀性树脂与 PVC,兼顾脱模 |
| 碳化钨 | 各方案中耐磨性最高 | 磨蚀性工程塑料,长周期不间断生产 |
报价需要的信息
- 注塑机品牌型号,或机筒内径与螺杆长度。
- 树脂种类、填充比例、回料掺比。
- 现有螺杆图纸;如方便,也可将旧螺杆寄来实测。
- 您想解决的问题——产量低、塑化不良、磨损、色纹。
以上硬度区间与区段比例是这类结构的常规范围。订单上的具体数值在开料前按您的图纸或样件确认,不取自本页。
相关产品
查看分类
同系列的其他部件
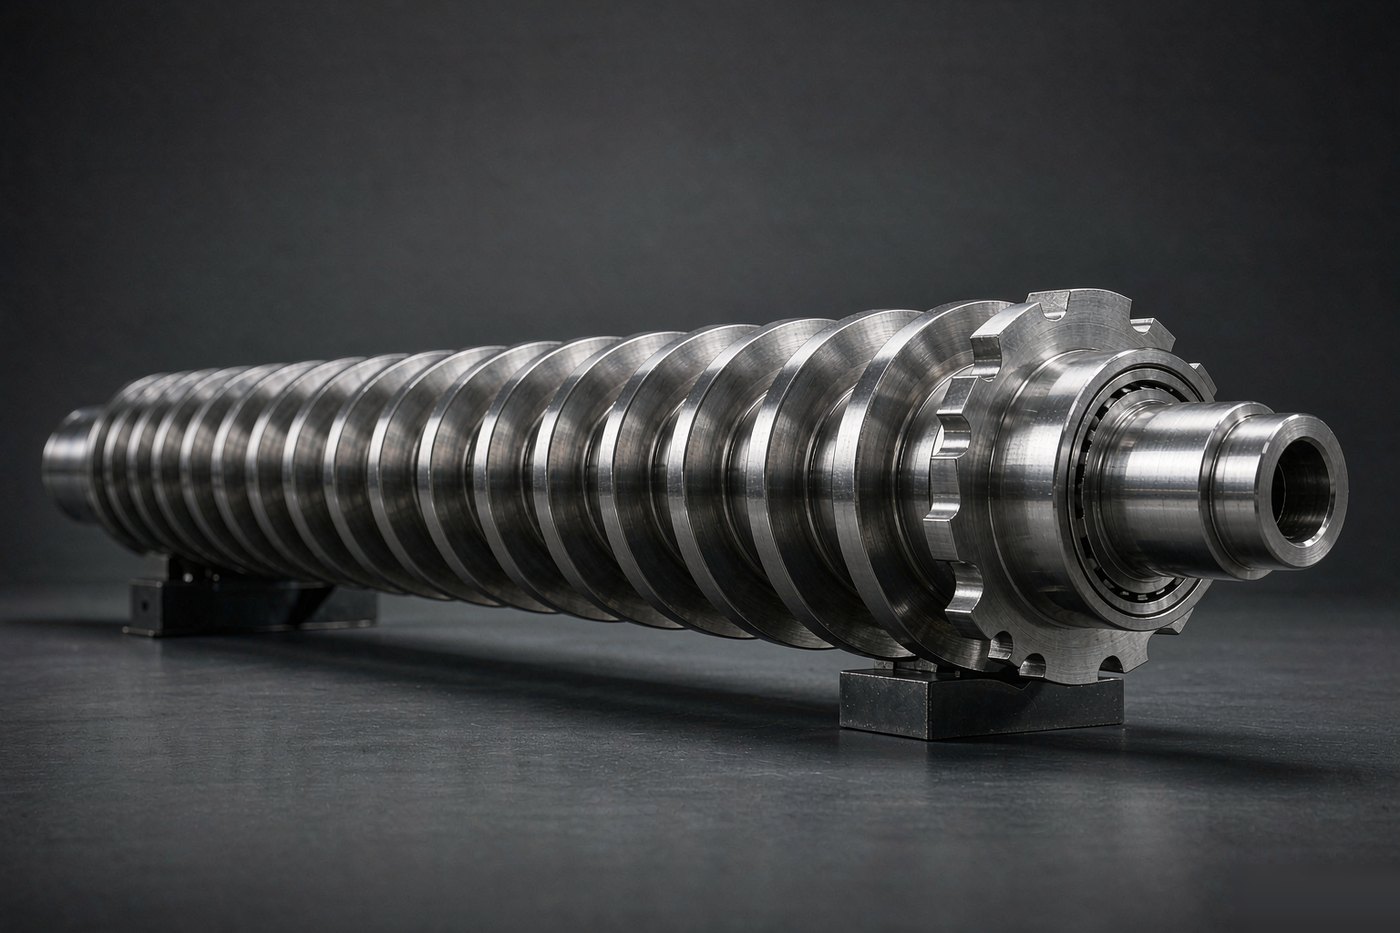
通用型注塑螺杆:PP、PE、ABS 等通用塑料加工用
三段式通用型注塑螺杆,适合 PP、PE、ABS、PS 等通用塑料与部分工程塑料,追求稳定产量而非分散混炼,按机筒内径与长径比配套加工,压缩比按料性确认;可先按旧螺杆复测。
查看详情需要按您的机器匹配这支部件?
提供机型与树脂,我们在报价前确认几何、材料与表面处理。
注塑机螺杆定制:氮化、双合金与镀硬铬处理
按确认规格报价